Un filtre HEPA peut satisfaire aux critères de réception en usine, puis présenter une fuite à sa périphérie après montage. Si l’air contourne le joint à cause d’un défaut de la portée du caisson, remplacer le filtre ne supprimera pas ce passage d’air.
Une mesure en périphérie ne suffit pas à prouver un défaut du caisson : le problème peut aussi venir du cadre du filtre, du matériau assurant l’étanchéité autour du bloc filtrant, du joint ou du montage. Localisez d’abord le passage d’air. Décidez ensuite quelle pièce doit être remplacée.
Le cadre du filtre et le caisson sont deux pièces distinctes
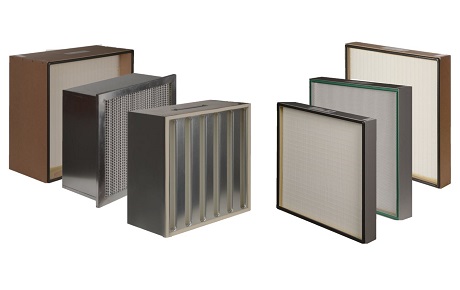
Le cadre entoure le bloc de média filtrant. Un matériau d’étanchéité assure la liaison entre ce bloc et les bords du cadre. Le cadre fait partie du filtre remplaçable et se retire avec lui. Le caisson, lui, reste fixé au plafond ou dans la gaine. Sa portée reçoit le joint du filtre ou son dispositif d’étanchéité au gel, et ses éléments de serrage maintiennent l’ensemble en place.
Cette distinction compte lorsqu’un compte rendu d’essai mentionne une « fuite du cadre ». De quel cadre s’agit-il ? Où la sonde a-t-elle précisément détecté l’aérosol ? À la liaison entre le média et le cadre, à l’extérieur du joint, dans un angle du caisson ou au raccordement avec le plafond ?
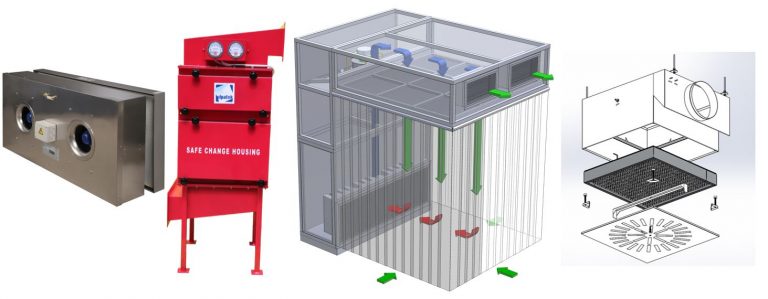
Les caissons pour filtres HEPA d’Ulpatek montrent pourquoi cette interface doit être précisée : une portée plane, une configuration avec rainure d’essai et une portée à couteau correspondent à des montages différents. Ce ne sont pas trois descriptions interchangeables d’une même ouverture. Le dispositif d’étanchéité du filtre doit être choisi en fonction du caisson. Caractéristiques des caissons pour filtres HEPA Ulpatek
Ce que démontre le certificat d’usine, et ce qu’il reste à vérifier
L’essai en usine évalue un élément filtrant dans des conditions définies, sur un montage d’essai. L’essai après installation l’évalue après transport et montage, avec les interfaces qui l’entourent désormais.
Le montage d’essai de l’usine n’est pas votre caisson de plafond. Un résultat satisfaisant sur le premier ne certifie pas l’état de la portée du joint dans le second. La réussite de l’essai en usine n’exclut pas non plus un dommage survenu ensuite.
Les normes couvrent ces différentes étapes. ISO 29463-4 traite de la recherche de fuites sur les éléments filtrants ; ISO 14644-3 porte sur les essais de performance des salles propres et des zones propres. IEST-RP-CC034.5 couvre explicitement la recherche de fuites à la fabrication, avant installation et après installation. ISO 29463-4:2011, ISO 14644-3:2019, IEST-RP-CC034.5
Chez Ulpatek, ULPALAB est le laboratoire interne où nous testons les filtres que nous fabriquons avant leur expédition. Ces essais consignent l’état du filtre avant livraison. L’ensemble installé doit encore faire l’objet des contrôles prévus pour le projet.
Examinez la répartition des fuites avant de commander un autre filtre
La répartition du signal permet d’orienter les recherches selon la méthode d’essai approuvée. Elle peut réduire le nombre de causes possibles, mais ne permet pas, à elle seule, d’attribuer une responsabilité.
| Où apparaît le signal ? | Points à examiner | Éléments utiles pour distinguer les causes |
|---|---|---|
| En un point précis et reproductible sur la face du média | Dommage local du média ou défaut de fabrication | Résultat du balayage précisément localisé et examen visuel sans toucher le média |
| Le long de la liaison entre le bloc filtrant et le cadre | Matériau d’étanchéité du bloc, dommage ou désolidarisation du cadre | Photos rapprochées de cette liaison et comparaison avec le relevé d’usine |
| Le long d’un côté du joint | Appui irrégulier, obstacle sur la portée, géométrie de joint inadaptée ou contact insuffisant | État de la portée et continuité du contact du joint sur ce côté |
| Dans un ou plusieurs angles | Raccords du joint, angles endommagés, déformation du caisson ou serrage inégal | Photos des deux surfaces en contact et dimensions des angles |
| À une jonction du caisson ou à un autre raccord situé hors du joint du filtre | Passage de fuite lié au caisson ou à son installation | Montage d’essai exposant effectivement le passage suspecté à l’aérosol |
| Sur une grande partie de la face, plutôt qu’en un point | Pénétration à travers le média, critères d’acceptation inadaptés ou problème de montage d’essai | Débit d’air, aérosol, réglages de l’instrument et données de référence en amont |
Évitez de modifier plusieurs paramètres à la fois. Si vous repositionnez le filtre, resserrez deux brides et modifiez l’injection d’aérosol avant le balayage suivant, un résultat conforme indiquera mal quelle intervention a résolu le problème.
Un joint ne peut pas rendre étanche une surface qu’il ne touche pas
Un joint plat doit rester en contact continu sur toute la ligne d’étanchéité prévue. Vue du dessous, une portée peut sembler correcte alors qu’un raccord en saillie, un creux local, des débris ou une déformation interrompent ce contact.
« Le caisson semble en bon état » ne suffit pas. Respectez la procédure d’accès du site et examinez la totalité de la portée. Recherchez les restes de joint, les surépaisseurs d’adhésif, les fixations ou soudures traversant la ligne d’étanchéité, ainsi que les dommages dans les angles. Comparez les dimensions de la portée et du filtre au plan approuvé, position du joint comprise.
Examinez aussi le dispositif de maintien. Comparez sa position et son état au plan d’assemblage approuvé et vérifiez que le filtre appuie uniformément sur la surface d’étanchéité prévue.
« Serrez davantage » n’est pas une consigne de montage. Appliquez les instructions fournies concernant la compression ou le couple de serrage. Si elles ne définissent pas le réglage, obtenez cette information avant d’ajuster les éléments de maintien.
L’étanchéité au gel modifie la géométrie du contact. Elle ne dispense pas de la vérifier. Contrôlez l’alignement du couteau, la compatibilité du dispositif d’étanchéité et la profondeur d’engagement à partir du plan et des instructions de montage applicables. Commander simplement « du gel à la place de l’EPDM » ne corrige pas un caisson incompatible.
Un faible débit de contournement peut compromettre une filtration très efficace
Prenons un calcul illustratif, et non une mesure réalisée sur une installation Ulpatek. Supposons que la pénétration à travers le filtre soit de 0,005% dans les conditions étudiées et que 0,1% du débit d’air total contourne entièrement le filtre.
Avec une concentration amont identique dans les deux passages et aucune perte de particules dans le passage de contournement :
Pénétration de l’ensemble = fraction de débit contournant le filtre + (1 − fraction de débit contournant le filtre) × pénétration du filtre
En exprimant les valeurs sous forme de fractions plutôt que de pourcentages :
0,001 + (0,999 × 0,00005) = 0,00104995
Cela représente environ 0,105% de pénétration globale, soit 99,895% d’efficacité. La pénétration est alors environ 21 fois supérieure à celle du seul passage à travers le filtre.
Il s’agit d’un calcul de mélange, pas d’un seuil d’acceptation pour un balayage local ni d’une prévision de classement de salle. Son enseignement est concret : acheter un média présentant une pénétration plus faible ne corrige pratiquement pas le problème de l’air qui ne traverse jamais ce média.
Vérifiez l’essai avant de mettre le matériel en cause
Pour interpréter un résultat obtenu avec un aérosol, il faut connaître la méthode d’essai, l’instrument, l’aérosol, le débit d’air, le seuil d’acceptation et le relevé de concentration d’épreuve en amont. Une photo montrant uniquement un pourcentage laisse trop d’informations de côté.
Deux vérifications méritent une attention particulière :
- L’exposition à l’aérosol était-elle représentative ? L’aérosol doit atteindre le filtre avec une répartition appropriée et vérifiée. L’essai ne peut pas non plus évaluer un passage de contournement distinct qui n’a jamais été exposé à cet aérosol. C’est pourquoi IEST-RP-CC034.5 prévoit l’évaluation de l’uniformité de l’aérosol en amont. Domaine des essais IEST
- La référence de l’instrument était-elle correcte ? Un pourcentage dépend de la référence utilisée. ATI explique comment une référence interne incorrecte peut sous-estimer ou surestimer une fuite indiquée. C’est une raison de vérifier la mesure, pas d’écarter un résultat non conforme. Documentation ATI sur les erreurs de référence des photomètres
Un résultat d’usine obtenu par comptage particulaire à la MPPS et une mesure au photomètre réalisée sur site ne sont pas interchangeables. Appliquez le seuil d’acceptation de la procédure réellement utilisée. Ne choisissez pas un autre seuil après avoir constaté un échec.
Constituez un dossier de non-conformité exploitable
Pour accélérer l’analyse technique, rassemblez des informations claires :
- Modèle et numéro de série du filtre, avec son certificat d’usine.
- Identification du caisson et plan approuvé du filtre et de sa portée.
- Photo annotée indiquant l’emplacement exact de la fuite.
- Méthode d’essai, aérosol, débit mesuré, référence amont et critère d’acceptation.
- Photos du joint, du cadre du filtre et de la portée du caisson dès que l’accès au filtre peut se faire en sécurité.
- Résultat avant et après chaque action corrective consignée.
Les équipes de maintenance et de qualification doivent ensuite corriger la cause identifiée et répéter les contrôles requis avant la remise en service. Un défaut du caisson exige une correction du caisson. Un joint endommagé exige une intervention approuvée sur l’étanchéité. Un filtre défectueux exige une réparation ou un remplacement selon la procédure d’acceptation applicable.
Remplacer le filtre est justifié lorsque le problème vient du filtre. C’est une dépense inutile si le défaut de sa portée d’étanchéité demeure.
Questions fréquentes après un essai non conforme
Une fuite en périphérie signifie-t-elle que le fabricant a livré un filtre défectueux ?
Non. Plusieurs éléments peuvent provoquer une fuite en périphérie : le cadre et son matériau d’étanchéité, le joint, la portée du caisson ou le montage. Consignez le passage exact et examinez les deux pièces en contact avant de conclure sur la cause.
Une perte de charge normale prouve-t-elle que l’installation est étanche ?
Non. Une mesure de pression indique la résistance dans les conditions de mesure. Elle ne localise pas les petits passages de contournement et ne démontre pas que l’ensemble satisfait à son critère de fuite. La perte de charge et l’intégrité après installation répondent à deux questions différentes.
Puis-je appliquer du mastic sur le pourtour et accepter le filtre si le signal disparaît ?
Pas comme réparation non documentée. Toute réparation doit être autorisée par le fabricant de l’équipement et par la procédure applicable sur le site, avec des matériaux compatibles et le nouvel essai requis. Masquer le symptôme peut dissimuler une portée endommagée ou un mauvais ajustement du filtre.